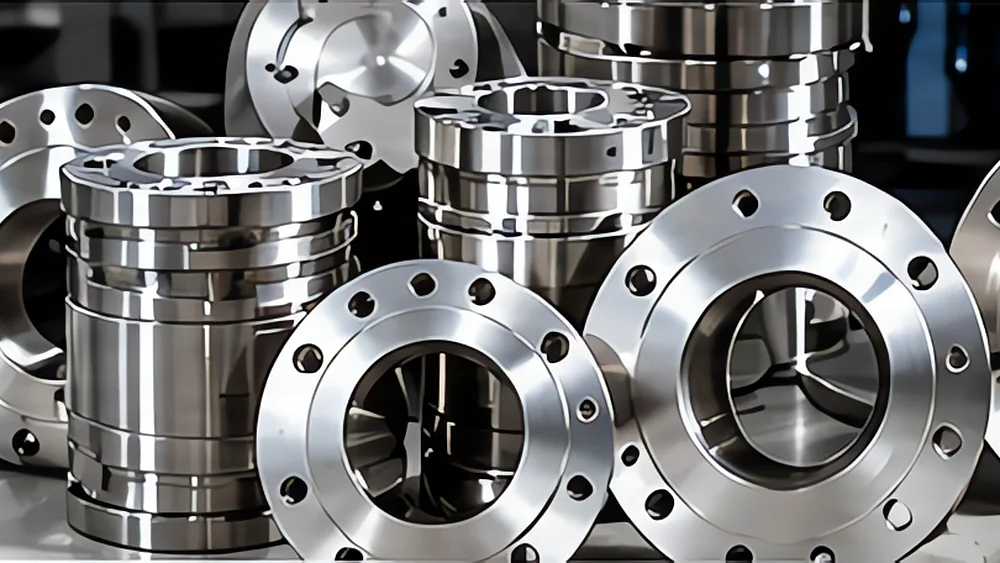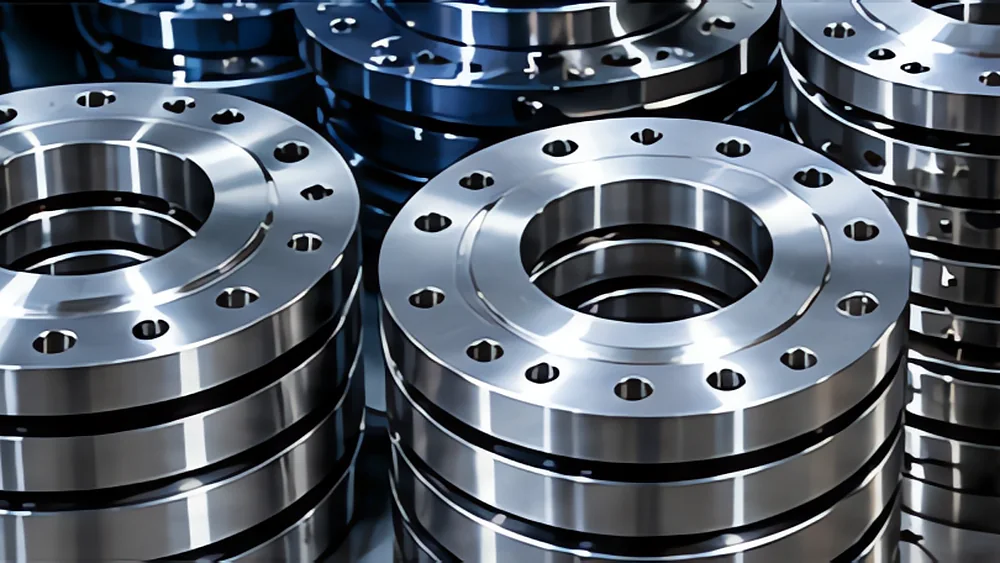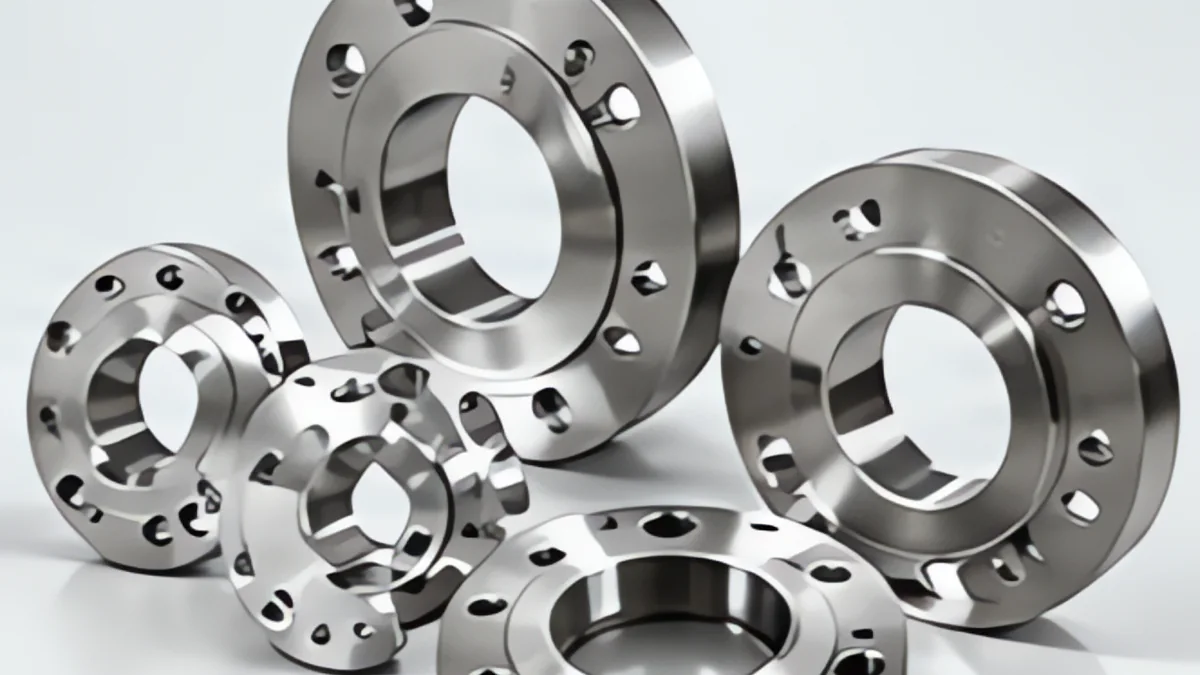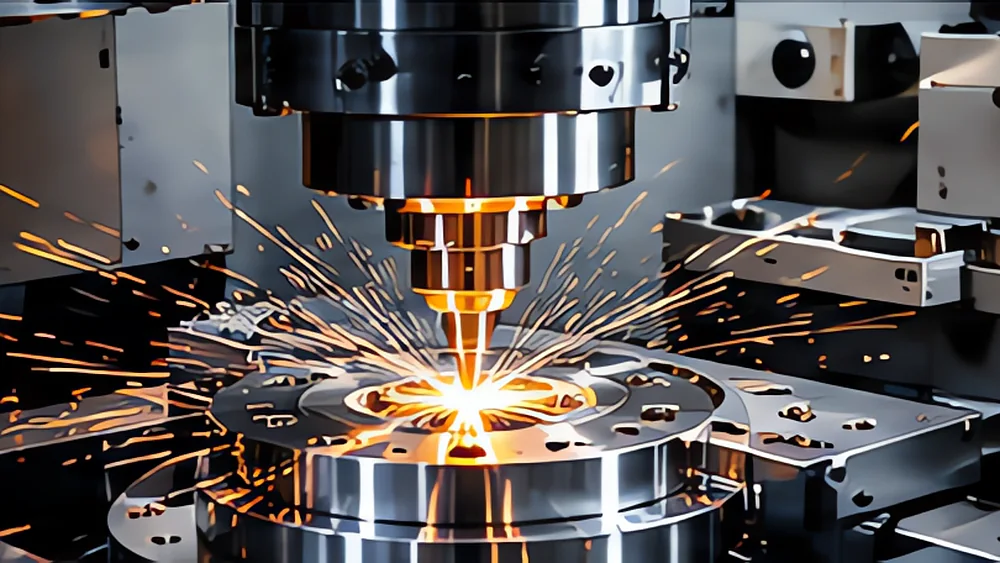
Từ chọn phôi, cắt plasma, tiện CNC, khoan lỗ bu lông đến xử lý bề mặt và kiểm tra bằng đồng hồ so, đây là các bước để một mặt bích thép đạt chuẩn trước khi giao.
Một chiếc mặt bích nhìn qua khá đơn giản: một tấm kim loại tròn có lỗ ở giữa và vài lỗ bu lông xung quanh. Nhưng để nó lắp vừa khít với van nhập khẩu, ép kín gioăng ở áp suất làm việc và không rò rỉ sau nhiều năm, cả quá trình gia công phải được kiểm soát chặt từ khâu chọn phôi cho đến khâu đóng gói. Dưới đây là quy trình mà xưởng Sang Hiệp Phát áp dụng cho mỗi đơn hàng mặt bích thép và inox.
Mọi đơn hàng bắt đầu bằng việc làm rõ quý khách cần gì. Với hàng tiêu chuẩn, những thông tin tối thiểu gồm: kiểu mặt bích, tiêu chuẩn và cấp áp, kích thước danh nghĩa, vật liệu, kiểu mặt làm kín và số lượng. Với hàng gia công riêng, bản vẽ kỹ thuật là căn cứ chính, kèm theo yêu cầu về dung sai, độ nhám bề mặt và xử lý bề mặt sau cùng.
Ở bước này, kỹ thuật viên sẽ rà soát bản vẽ để phát hiện sớm những điểm bất hợp lý, chẳng hạn độ dày quá mỏng so với cấp áp, khoảng cách lỗ bu lông quá sát mép hoặc dung sai chặt hơn mức cần thiết làm đội chi phí. Mọi điều chỉnh đều được trao đổi và thống nhất với quý khách trước khi báo giá.
Chất lượng mặt bích phụ thuộc rất lớn vào phôi ban đầu. Tùy kích thước và yêu cầu chịu lực, phôi có thể là thép tấm, phôi rèn hoặc phôi tròn đặc.
Phôi được kiểm tra mác vật liệu, đối chiếu chứng chỉ CO/CQ từ nhà cung cấp và kiểm tra khuyết tật bề mặt như rỗ, nứt, phân lớp trước khi đưa vào sản xuất. Phôi không đạt bị loại ngay từ đầu để không tốn công gia công vô ích.
Với thép tấm, phôi được cắt thành dạng vành tròn bằng máy cắt plasma CNC hoặc cắt laser, chừa lượng dư hợp lý cho bước tiện tinh. Cắt laser cho đường cắt mảnh, vùng ảnh hưởng nhiệt nhỏ, phù hợp tấm mỏng và inox. Cắt plasma có năng suất cao với tấm dày, thích hợp mặt bích thép carbon cỡ lớn.
Lượng dư gia công là thông số cần cân nhắc kỹ. Dư quá ít, sau khi tiện bề mặt vẫn còn vết cháy hoặc lớp oxit do cắt nhiệt. Dư quá nhiều, thời gian tiện tăng và hao phí vật liệu. Thông thường, xưởng chừa từ 2 đến 4 mm mỗi phía tùy độ dày tấm.
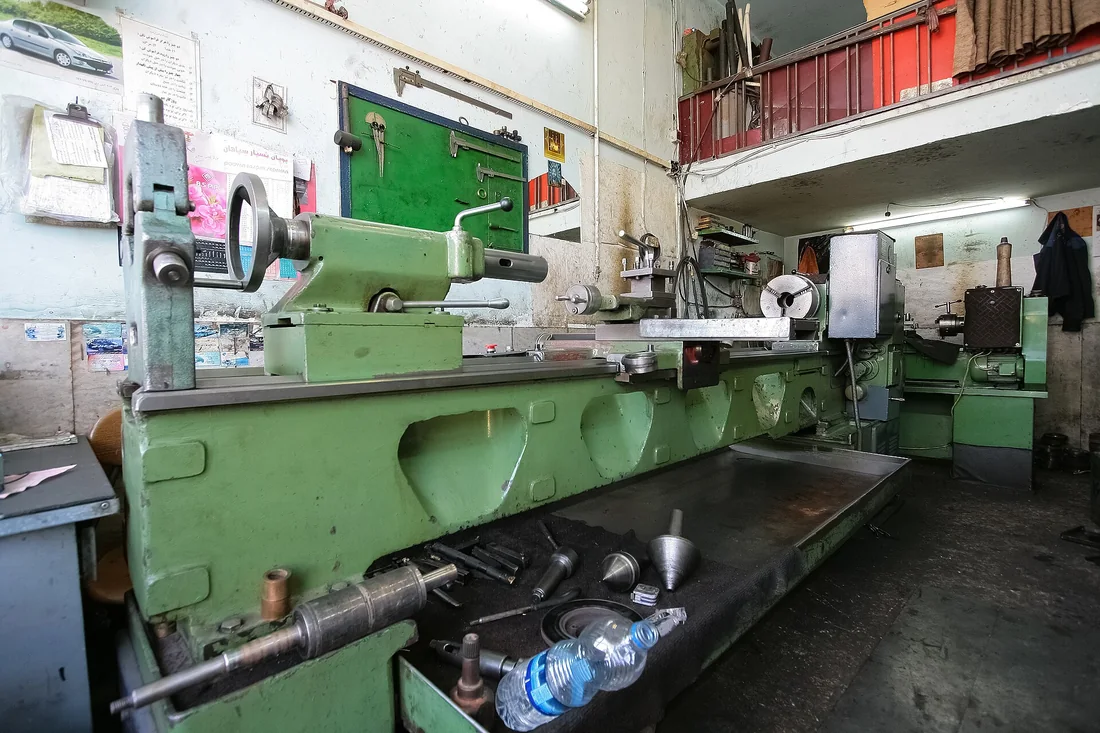
Đây là công đoạn quyết định độ chính xác của mặt bích. Trên máy tiện CNC, phôi được gá kẹp, tiện mặt đầu, tiện đường kính ngoài, tiện lỗ tâm và tạo mặt làm kín theo đúng tiêu chuẩn.
Các kích thước cần giữ chặt nhất gồm đường kính lỗ tâm, độ dày thân bích, đường kính và chiều cao mặt nổi RF. Với mặt bích cổ hàn, phần cổ côn và mép vát hàn cũng phải đúng góc để mối hàn đối đầu đạt ngấu. Máy CNC cho phép lặp lại cùng một chương trình cho cả lô hàng, nhờ vậy các mặt bích trong một đơn có kích thước đồng đều.
Mặt làm kín không phải càng bóng càng tốt. Với gioăng mềm như cao su hay giấy amiăng thay thế, bề mặt có vân tiện xoắn ốc đồng tâm ở độ nhám phù hợp giúp gioăng bám chặt và kín hơn. Xưởng điều chỉnh bước tiến dao để đạt độ nhám theo tiêu chuẩn hoặc theo yêu cầu riêng của quý khách.
Lỗ bu lông được khoan trên máy phay CNC hoặc máy khoan có đồ gá chia độ. Vị trí lỗ phải nằm chính xác trên vòng tâm lỗ và cách đều nhau, vì chỉ cần lệch vài phần mười milimét, hai mặt bích sẽ khó lắp hoặc bu lông bị kẹt. Với hàng gia công theo bản vẽ, máy phay CNC còn đảm nhận rãnh gioăng chữ O, rãnh then, mặt vát hoặc các lỗ ren phụ.
Sau khi khoan, các cạnh lỗ được vát nhẹ và làm sạch bavia để bu lông luồn qua dễ dàng, đồng thời tránh cạnh sắc gây nguy hiểm cho người lắp đặt.
Tùy vật liệu và môi trường làm việc, mặt bích được hoàn thiện theo một trong các cách sau:
| Phương pháp | Áp dụng cho | Mục đích |
|---|---|---|
| Mạ kẽm nhúng nóng | Thép carbon lắp ngoài trời, cấp thoát nước | Tạo lớp kẽm dày bảo vệ lâu dài |
| Sơn chống gỉ | Thép carbon trong nhà, PCCC | Chống gỉ, nhận diện màu theo hệ thống |
| Đánh bóng | Inox thực phẩm, dược phẩm | Bề mặt nhẵn, hạn chế bám cặn |
| Bôi dầu chống gỉ | Thép carbon chờ hàn tại công trình | Bảo quản tạm, không cản trở mối hàn |
Với mặt bích mạ kẽm, mặt làm kín và lỗ bu lông cần được kiểm tra lại sau khi mạ vì lớp kẽm có thể đọng thành giọt, làm mất độ phẳng.
Không có mặt bích nào rời xưởng mà chưa qua kiểm tra. Công đoạn này gồm:
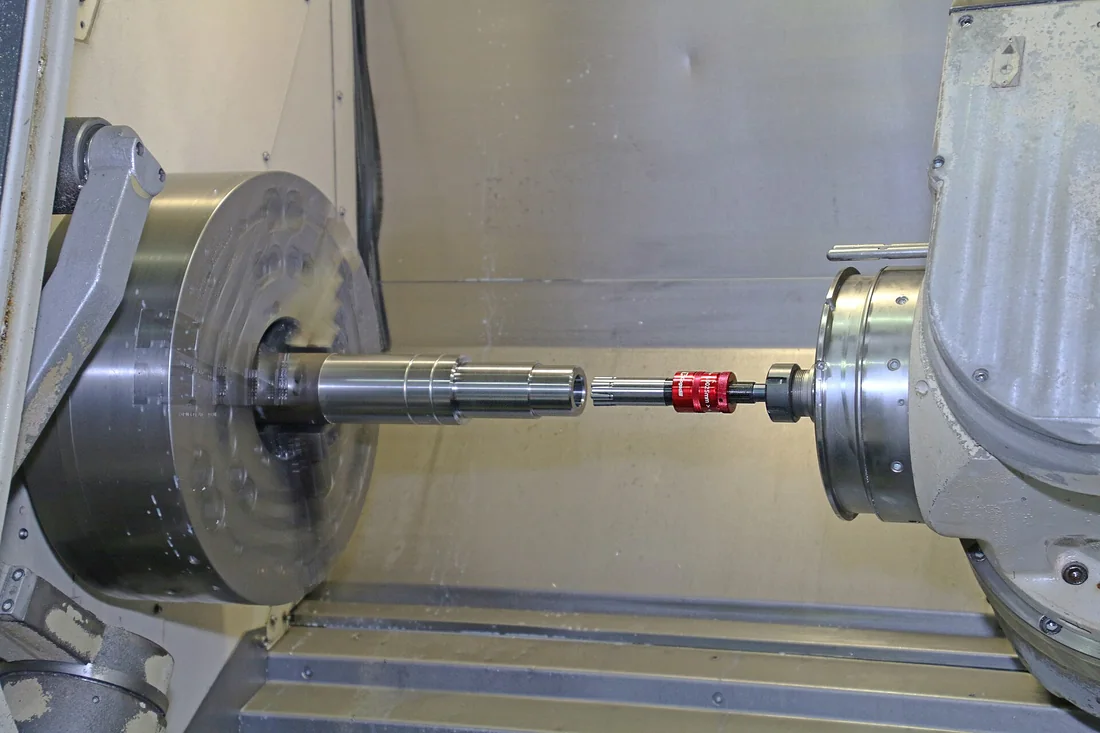
Trong thực tế, phần lớn sự cố với mặt bích không nằm ở vật liệu mà ở những sai lệch nhỏ trong gia công. Dưới đây là các lỗi hay gặp trên thị trường và cách chúng tôi kiểm soát chúng:
Việc ghi nhận và xử lý những lỗi này ngay tại xưởng giúp quý khách không phải gặp tình huống mặt bích về tới công trình mới phát hiện không lắp được, vừa mất thời gian vừa đội chi phí vận chuyển đổi trả.
Mặt bích được xếp theo lô, chèn lót giữa các mặt làm kín để tránh trầy xước, bọc chống ẩm với hàng inox và đánh dấu rõ quy cách trên kiện. Hàng được giao đến công trình hoặc nhà xưởng của quý khách trên toàn quốc theo đúng tiến độ đã cam kết.
Quy trình trên giúp Sang Hiệp Phát duy trì chất lượng đồng đều giữa các lô hàng, dù là vài chiếc mặt bích thay thế hay đơn hàng số lượng lớn cho dự án. Quý khách có bản vẽ cần gia công có thể gửi qua Zalo 0703 270 450 để được kỹ thuật xem xét và báo giá chi tiết.
Quét mã bằng camera điện thoại để mở trang này
Chưa có bình luận nào. Hãy là người đầu tiên!